Artykuł sponsorowany
Jak policzyć rozwinięcie blachy, gdy współczynnik K zmienia wynik gięcia
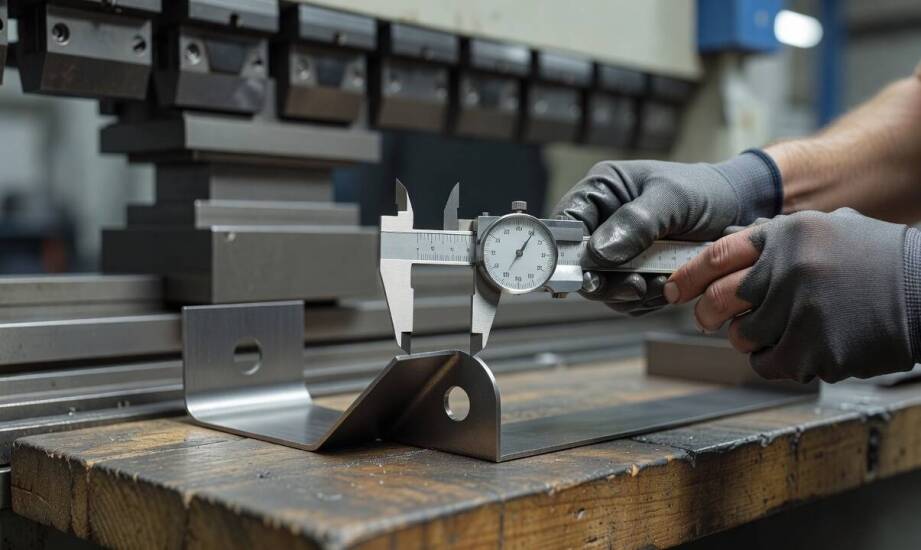
Przy pierwszej próbie formowania materiału rozwinięcie pobrane bezpośrednio z rysunku technicznego rzadko pokrywa się z finalnym wymiarem gotowego detalu. Operator otrzymuje wtedy element zbyt krótki lub nienaturalnie wydłużony względem pierwotnych założeń projektowych. Taki błąd uniemożliwia prawidłowy montaż komponentu i wymusza kosztowną ręczną korektę części. Problem ten dotyka wielu procesów wytwórczych, w których pomija się precyzyjne przeliczenia parametrów fizycznych obrabianego stopu przed rozpoczęciem pracy prasy.
Przeczytaj również: Jak odróżnić pojemniki bazowe od uzupełniających w warsztatowym systemie przechowywania
Parametry decydujące o poprawnym rozwinięciu blachy
Zrozumienie procesu zaginania wymaga odróżnienia kilku pojęć technologicznych wykorzystywanych w obróbce metali. Naddatek na gięcie określa dodatkową długość osi neutralnej w strefie odkształcenia plastycznego. Odjęcie gięcia stanowi natomiast wartość odejmowaną od sumy długości prostych odcinków w celu uzyskania dokładnego wymiaru rozwinięcia. Z kolei współczynnik K definiuje położenie osi neutralnej jako precyzyjny stosunek odległości tej osi od powierzchni wewnętrznej do całkowitej grubości materiału. Przyjmuje on zazwyczaj wartości z przedziału od 0,3 do 0,5 w zależności od warunków operacji. Wartość naddatku ustala się, stosując odpowiedni przelicznik kątowy, a następnie mnożąc wynik przez sumę promienia wewnętrznego oraz iloczynu współczynnika K i grubości blachy. Zmienna ta nie jest stała, ponieważ wynika bezpośrednio z rozkładu naprężeń rozciągających i ściskających w dociskanym elemencie.
Przeczytaj również: Jakie technologie wspierają proces przetwarzania odpadów budowlanych?
Przed przystąpieniem do jakichkolwiek prób maszynowych inżynier technolog musi zebrać kompletne dane wejściowe. Obejmują one dokładną grubość blachy, rodzaj wybranego stopu, jego granicę plastyczności oraz moduł Younga. Niezbędne okazuje się również określenie docelowego kąta profilu, promienia wewnętrznego oraz szerokości używanego otworu matrycy. Zebranie tych wszystkich wartości pozwala poprawnie wyznaczyć rzeczywiste położenie osi neutralnej. Skorygowanie współczynnika przed uruchomieniem zlecenia zabezpiecza całą partię przed błędami produkcyjnymi. Ignorowanie tych danych skutkuje powstawaniem wadliwych komponentów już na początkowym etapie cyklu.
Przeczytaj również: Nakrętki do miodu – jak wpływają na jakość przechowywanego produktu?
Wpływ metody formowania i sprężynowania na tolerancje w serii
Wybór konkretnej metody obróbki oraz odpowiedniej geometrii narzędzi istotnie zmienia zachowanie materiału w strefie odkształcenia. W procesie formowania w powietrzu promień wewnętrzny zależy w głównej mierze od szerokości zastosowanej matrycy. Taka konfiguracja przesuwa oś neutralną bliżej powierzchni wewnętrznej i obniża omawiany współczynnik do poziomu bliskiego 0,33. Sytuacja wygląda inaczej przy zaginaniu do oporu lub w trakcie silnego tłoczenia. Narzędzie wymusza wtedy mniejszy promień, a oś neutralna wędruje w kierunku środka grubości profilu, co podbija parametr K nawet do 0,5. Każda zmiana stempla w trakcie realizacji zlecenia wymaga natychmiastowej aktualizacji wprowadzonych ustawień systemowych.
W wytwarzaniu seryjnym elementów dla sektora motoryzacyjnego lub wentylacyjnego błędne założenia uwidaczniają się bardzo szybko. Gdy programista przyjmuje uproszczoną, uniwersalną wartość dla całej partii, początkowe detale mogą pozornie spełniać kryteria jakościowe. Kolejne sztuki wykazują jednak zauważalne, skumulowane odchylenie długości kołnierzy, które narasta wraz z ilością wykonanych zagięć. Realizując precyzyjne gięcie blachy, operatorzy uwzględniają te zmienne przed zatwierdzeniem docelowego cyklu pracy. Zakład produkcyjny Amstal opiera swoją praktykę na weryfikowaniu parametrów technologicznych już na etapie pierwszej sztuki próbnej. Takie podejście pozwala szybko skalibrować maszynę sterowaną numerycznie i skutecznie redukuje ryzyko powstawania braków wymiarowych.
Po zwolnieniu nacisku prasy krawędziowej profil zawsze dąży do częściowego powrotu do swojego pierwotnego kształtu. Odbicie sprężyste zależy od stosunku granicy plastyczności do modułu Younga oraz od promienia formowania. Wywołuje to zmianę finalnego kąta o kilka stopni w przypadku standardowej stali konstrukcyjnej. Twardsza stal nierdzewna charakteryzuje się jeszcze silniejszymi właściwościami odkształceń powrotnych. Przesunięcie osi neutralnej modyfikuje ostateczne położenie wyciętych otworów względem krawędzi referencyjnych. Element wyprodukowany z pominięciem kompensacji sprężynowania stanowi problem podczas prób pasowania z kolejnymi podzespołami na linii produkcyjnej.
Utrzymanie powtarzalnego rozwinięcia wymiarów nakazuje zachowanie ścisłej spójności między teoretycznym modelem obliczeniowym a fizyczną geometrią użytych matryc. Kluczowa pozostaje także staranna weryfikacja pierwszego egzemplarza schodzącego z taśmy. Zastosowanie odpowiednich wyliczeń oraz monitorowanie specyfiki danego stopu sprawia, że kolejne elementy serii zachowują narzucone tolerancje. Części wykonane na podstawie dokładnych danych ułatwiają bezproblemowy przebieg dalszych operacji związanych ze spawaniem i montażem całej struktury.
Kategorie artykułów
Polecane artykuły

Jak natrysk piany PUR uszczelnia newralgiczne miejsca poddasza i ogranicza straty zimą
Na poddaszu nawet pozornie drobne nieszczelności decydują o odczuwalnej stracie ciepła w sezonie grzewczym. Chłodne powietrze przenika przez milimetrowe szczeliny przy krokwiach, na styku murłaty z konstrukcją dachu oraz wokół przewodów wentylacyjnych. Dach budynku mieszkalnego odpowiada średnio za

Estetyczne odświeżenie felg dzięki nowoczesnym technologiom.
W dzisiejszych czasach estetyka pojazdów odgrywa kluczową rolę w ich odbiorze. Odświeżenie felg to nie tylko kwestia wyglądu, ale także ochrona przed korozją i uszkodzeniami. Nowoczesne technologie, takie jak malowanie felg, oferują trwałe oraz estetyczne rozwiązania, które zyskują na popularności w